5s
+1
Submission successful!

|
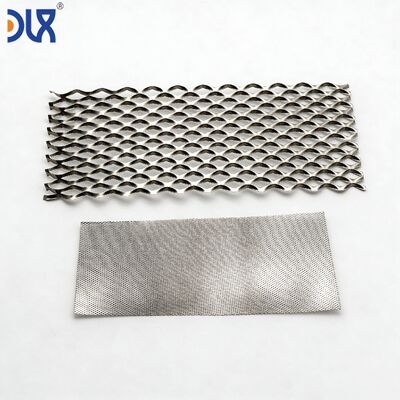
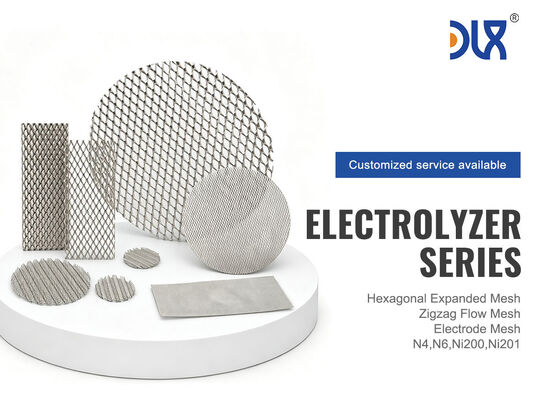
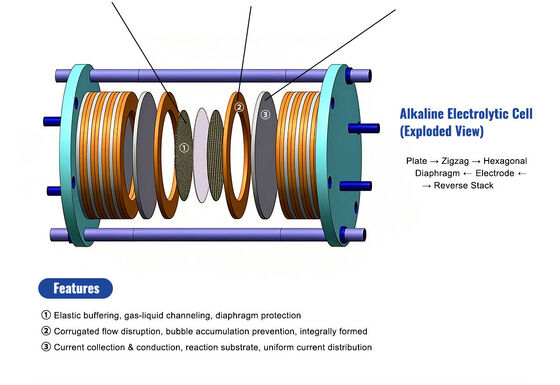
| Nazwa marki: | DLX |
| Numer modelu: | Czysty nikiel |
| MOQ: | 5 kg |
| Cena: | Custom orders based on provided images |
| Warunki płatności: | L/C, D/A, T/T, D/P, Western Union |
| Możliwość zaopatrzenia: | 500 ton miesięcznie |
Bezpośrednio z fabryki ISO9001 | Od 2002 roku | N4/N6/Ni200/Ni201 | Niestandardowe parametry | Próbka w 3-7 dni
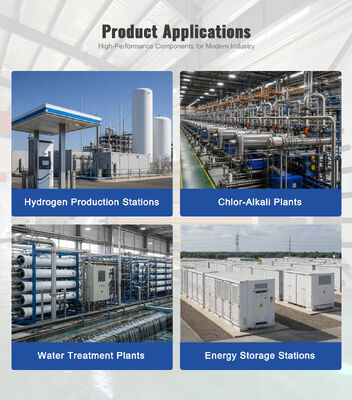
Globalny rynek elektrolizerów zielonego wodoru rozwija się z gigawatów do terawatów — a każdy megawat mocy wymaga tysięcy precyzyjnie zaprojektowanych siatek elektrodowych niklowych, z których każda stanowi potencjalny punkt awarii w stosie wartym miliony dolarów. W Changzhou DLX Alloy Co., Ltd. dostarczamy tę siatkę producentom OEM elektrolizerów, którzy nie mogą pozwolić sobie na awarie w terenie. Nasze podejście jest proste, ale rzadkie: sami produkujemy drut niklowy, tkamy lub spawamy siatkę we własnym zakresie i traktujemy każdą siatkę jako funkcjonalny element elektrody — a nie jako produkt siatkowy. Średnica drutu, gęstość oczek, wzór splotu, wymiary arkusza, stan powierzchni i wyżarzanie po tkaniu są regulowane zgodnie z projektem Twojej celi. Pełne świadectwo materiałowe EN 10204 3.1 z możliwością śledzenia drutu do arkusza.
W 2020 roku alkaliczny stos elektrolizera o mocy 1 MW zawierał około 200 siatek elektrodowych. Jeśli jedna siatka miała zerwany drut, który spowodował lokalne przegrzanie podczas pracy, stos mógł nadal działać — defekt był niewielki w stosunku do całkowitej powierzchni elektrody.
Do 2026 roku produkowane są stosy o mocy 20 MW, a na deskach kreślarskich znajdują się moduły o mocy 100 MW. Stos o mocy 20 MW może zawierać od 3000 do 5000 siatek elektrodowych. W tej skali nawet 0,1% wskaźnik wad oznacza 3 do 5 siatek z potencjalnymi problemami na stos — a każda z nich może stworzyć lokalny nadpotencjał, przyspieszyć degradację membrany lub, w najgorszym przypadku, spowodować wewnętrzne zwarcie, które wyłączy cały stos.
Siatka nie jest już towarem. Jest to krytyczny komponent, którego jakość bezpośrednio determinuje wydajność stosu, żywotność stosu i koszt gwarancji stosu. Producenci OEM elektrolizerów skalujący się do 20 MW i więcej odchodzą od zakupu siatki „na rolkę, cięcie we własnym zakresie, nadzieja, że zadziała” do „współpracy z producentem, który traktuje siatkę jako zaprojektowany element elektrody”.
Tę współpracę oferuje DLX.
| Krok | Co dostarczasz | Co robimy | Typowy harmonogram |
|---|---|---|---|
| 1. Konsultacja wstępna | Typ elektrolizera (ALK/PEM/AEM), temperatura pracy, stężenie KOH, docelowa gęstość prądu, wymiary aktywnej powierzchni celi | Zalecenie gatunku niklu (N4/N6/Ni200/Ni201), typu siatki i początkowej średnicy drutu + zakres gęstości oczek dla Twoich warunków pracy | 24–48 godzin |
| 2. Specyfikacja próbki | Wybrana gęstość oczek, średnica drutu, wzór splotu i wymiary arkusza | Naciąganie drutu do określonej średnicy, tkanie arkuszy próbnych (zazwyczaj 3–5 arkuszy), wyżarzanie, spłaszczanie, kontrola, wysyłka z MTC | 1–2 tygodnie dla średnic drutu dostępnych w magazynie; 4–6 tygodni dla nowych średnic drutu |
| 3. Twoja ocena | Testowanie siatki w Twoim układzie jednoogniwowym lub krótkim stosie: wydajność elektrochemiczna, zachowanie podczas kompresji, przyczepność powłoki katalizatora, stabilność długoterminowa | Wsparcie techniczne podczas oceny — regulacja średnicy drutu, gęstości oczek lub stanu powierzchni na podstawie wyników testów | Zgodnie z Twoim protokołem testowym |
| 4. Pętla optymalizacji | Informacja zwrotna: „Gęstość prądu przy 1,8 V poprawiła się, ale uwalnianie pęcherzyków gazu na styku siatka/membrana wymaga poprawy”. Lub: „Odkształcenie sprężyste po 500 godzinach wynosi 0,1 mm więcej niż docelowo”. | Iteracja specyfikacji siatki — regulacja wzoru splotu dla uwalniania gazu, regulacja płaskości po wyżarzaniu dla kompresji — produkcja nowej partii próbnej | 2–4 tygodnie na iterację |
| 5. Kwalifikacja produkcji | Sfinalizowana specyfikacja, prognoza rocznego wolumenu, wymagania jakościowe (AQL, kategorie wad) | Ustanowienie dedykowanego harmonogramu produkcji, wdrożenie specyficznych dla klienta punktów kontroli w procesie, kwalifikacja pierwszego artykułu | 4–8 tygodni |
| Parametr | Opcje | Wpływ na wydajność elektrolizera |
|---|---|---|
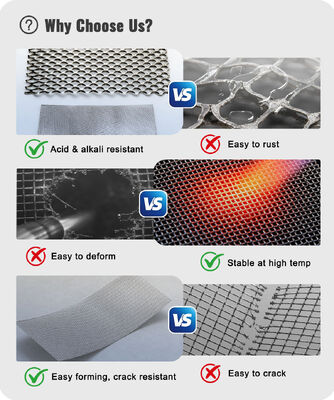
| Gatunek niklu | N4 (99,9%+), N6 (99,5%+), Ni200 (99,2%+), Ni201 (niska zawartość C) | Wyższa czystość = niższy nadpotencjał i mniejsze rozpuszczanie metali śladowych do elektrolitu. Ni201 dla projektów ALK w podwyższonych temperaturach powyżej 315°C. |
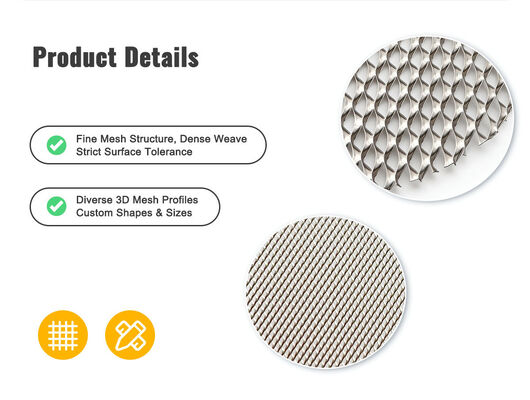
| Średnica drutu | 0,10–0,80 mm | Cieńszy drut = większa powierzchnia geometryczna na gram niklu = wyższe wykorzystanie katalizatora. Grubszy drut = dłuższa żywotność mechaniczna, niższa częstotliwość wymiany. |
| Gęstość oczek | 10–200 drutów/cal | Wyższa gęstość = bardziej jednolita gęstość prądu, ale potencjalnie wolniejsze uwalnianie pęcherzyków gazu z przestrzeni elektrody. Równowaga jest specyficzna dla celi. |
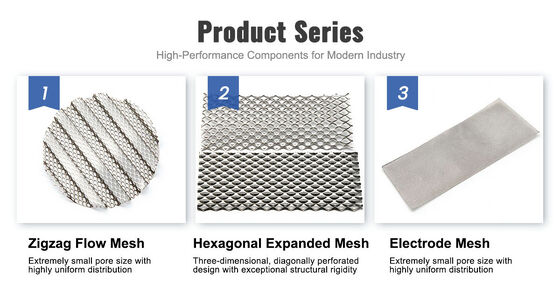
| Typ splotu | Płaski, płaski holenderski, skośny, spawany, rozciągany | Splot holenderski: szczelna powierzchnia klasy filtracyjnej dla zerowej szczeliny. Skośny: elastyczny pod naciskiem. Spawany: sztywny dla elektrod konstrukcyjnych. Rozciągany: płaska powierzchnia dla pól przepływu PEM. |
| Wymiary arkusza | Niestandardowe L * W, cięcie laserowe lub nożycowe | Docięte do Twojej ramy celi — brak odpadów z cięcia, brak zadziorów. Tolerancja wymiarowa ±0,5 mm. |
| Stan powierzchni | Jasno wyżarzany, matowy, określony Ra | Jasny: najniższe zanieczyszczenie, gotowy do powlekania. Określony Ra: zoptymalizowany pod kątem przyczepności katalizatora. Wszystkie wyżarzane po tkaniu dla płaskości. |
| Obróbka końcowa | Wyżarzony + spłaszczony, jako utkano, wstępnie utleniony | Wyżarzony + spłaszczony: standard dla kompresji stosu. Wstępnie utleniony: dla zastosowań, w których liczy się skrócenie czasu wstępnego wypalania. |
Odwiedź konwencjonalną ścieżkę zakupu siatki: walcownia drutu w Jiangsu topi nikiel i ciągnie drut. Zakład tkacki siatek w Hebei kupuje ten drut i go tka. Firma handlowa w Szanghaju konsoliduje, pakuje i eksportuje. Producent OEM elektrolizera otrzymuje arkusze siatki i nie wie, z jakiego zakładu pochodził drut, jakie narzędzia miały z nim kontakt, ani jaka atmosfera wyżarzania była używana.
W DLX proces jest liniowy i przejrzysty. Nasz piec do topienia produkuje czyste wlewki niklu. Nasza linia do ciągnienia drutu redukuje je do określonej średnicy — z monitorowaniem średnicy w linii i pośrednim wyżarzaniem w kontrolowanej atmosferze na każdym odpowiednim etapie redukcji. Drut przechodzi bezpośrednio do naszego obszaru produkcji siatek bez pośredniego transportu lub obsługi przez strony trzecie. Siatka jest tkana lub spawana zgodnie z Twoją specyfikacją, wyżarzana w roztworze w tych samych piecach z kontrolowaną atmosferą, które są używane do naszego drutu niklowego klasy lotniczej, i spłaszczana. Na koniec każdy arkusz jest kontrolowany pod kątem Twoich kryteriów akceptacji, przekładany bibułą bezkwasową i pakowany płasko do wysyłki.
Brak firmy handlowej pośrodku. Brak podwykonawcy, którego zakładu nigdy nie audytowałeś. Brak drutu, który spędził tygodnie w magazynie zbierając zanieczyszczenia powierzchniowe, zanim dotarł do zakładu tkackiego. To jest łańcuch dostaw, którego żądają producenci OEM elektrolizerów w miarę skalowania — i to jest łańcuch dostaw, który budujemy od 2018 roku.
Źródło: katalog produktów DLX Alloy. Pełny skład chemiczny certyfikowany dla każdej partii drutu użytej do Twojej siatki.
| Pierwiastek (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥99,9 | ≥99,5 | — | — |
| Ni | — | — | ≥99,2 | ≥99,0 |
| Fe | ≤0,04 | ≤0,1 | ≤0,4 | ≤0,4 |
| Cu | ≤0,015 | ≤0,1 | ≤0,25 | ≤0,25 |
| C | ≤0,01 | ≤0,1 | ≤0,15 | ≤0,02 |
| Si | ≤0,03 | ≤0,1 | ≤0,35 | ≤0,35 |
| Mn | ≤0,002 | ≤0,05 | ≤0,35 | ≤0,35 |
| S | ≤0,001 | ≤0,005 | ≤0,01 | ≤0,01 |
| Etap | Inspekcja | Dlaczego to ważne dla Twojego elektrolizera |
|---|---|---|
| Chemia drutu | OES dla każdej partii stopu; kontrola punktowa PMI przed tkaniem | Fe >0,1% na powierzchni elektrody → zwiększony nadpotencjał → niższa wydajność stosu → wyższy LCOH |
| Powierzchnia drutu | Mikroskopia przy 5x; kontrola zanieczyszczenia powierzchni | Resztki smaru z ciągnienia drutu muszą być całkowicie usunięte przed tkaniem — wszelkie resztki węgla na powierzchni siatki hamują przyczepność powłoki katalizatora |
| Inspekcja splotu | Weryfikacja gęstości oczek na arkusz; skanowanie wizualne pod kątem zerwanych drutów, pominiętych splotów | Jeden zerwany drut w elektrodzie bez szczeliny = lokalne stężenie prądu = przyspieszona degradacja membrany w tym punkcie |
| Płaskość po wyżarzaniu | Pomiar na płycie granitowej; odchylenie rejestrowane na arkusz | Kompresja stosu musi być jednolita we wszystkich celach. Nierówna siatka → nierówna kompresja → kanały dla przenikania gazu |
| Wymiarowe | L * W ±0,5 mm; kontrola krawędzi cięcia pod powiększeniem | Nadmiernie duże krawędzie arkusza mogą stykać się z sąsiednimi ramami celi pod naciskiem → wewnętrzne zwarcie |
| Dokumentacja | Świadectwo materiałowe EN 10204 3.1 + raport z inspekcji siatki + raport płaskości + certyfikat zgodności | Pełna identyfikowalność — od składu chemicznego wlewka niklu do Twojego arkusza siatki elektrody. Wymagane do due diligence finansowania projektu. |
Inspekcja stron trzecich przezSGS, BV lub TÜV dostępna. Wszystkie wysyłki udokumentowane pełną identyfikowalnością od topienia do siatki.
| Ochrona arkusza | Każdy arkusz przekładany bibułą bezkwasową. Układany płasko między sztywnymi płytami podkładowymi. Brak kontaktu metal-metal między arkuszami podczas transportu. |
| Kratownica | Pakowany płasko w szczelny polietylen z osuszaczem, zamknięty w skrzyni ze sklejki z wewnętrznym wzmocnieniem. Dla wolumenów produkcyjnych: niestandardowe wymiary skrzyni w celu maksymalizacji wykorzystania kontenera. |
| Identyfikacja | Gatunek, numer partii drutu, gęstość oczek, wymiary arkusza, ilość, kod identyfikacyjny DLX na etykiecie zewnętrznej skrzyni i liście przewozowym. |
| MOQ zamówienia próbnego | 3–5 arkuszy do wstępnej oceny. Brak minimalnej opłaty za pierwszą ocenę przez producenta OEM elektrolizera. |
| MOQ produkcyjny | 50 arkuszy na specyfikację. Dostępne umowy o roczne dostawy z zarezerwowaną pojemnością topienia. |
| Czas realizacji | 3–7 dni na próbę z drutem w magazynie; 4–6 tygodni dla nowego niestandardowego drutu o określonej średnicy + nowy splot. Produkcja: 2–4 tygodnie na partię w ramach umowy o dostawę. |
| Wysyłka | Lotnicza (DHL, FedEx) dla zamówień próbnych i pilnych; morska (FCL) dla wolumenów produkcyjnych — pełne ładunki kontenerowe z optymalnym pakowaniem w skrzyniach. |
| Płatność | T/T dla zamówień próbnych; T/T lub L/C w widoku dla produkcji. |
Tak — to jest rdzeń naszej usługi. Prześlij nam parametry pracy Twojej celi (temperatura, stężenie KOH, docelowa gęstość prądu, wymiary aktywnej powierzchni, typ membrany), a my zarekomendujemy początkową średnicę drutu, gęstość oczek i wzór splotu. Produkujemy 3–5 arkuszy ewaluacyjnych. Testujesz je w swoim układzie jednoogniwowym, dostarczasz dane elektrochemiczne, a my iterujemy, aż wydajność siatki będzie odpowiadać docelowym parametrom Twojego projektu stosu.
Po zakwalifikowaniu Twojej specyfikacji rezerwujemy dedykowaną partię stopu niklu do Twojej produkcji. Ta sama chemia dla całego zamówienia. Kontrola w procesie na każdym etapie (ciągnienie drutu, tkanie, wyżarzanie, cięcie) z próbkowaniem statystycznym zgodnie z AQL. Każdy arkusz jest wizualnie sprawdzany przed pakowaniem. Jeśli Twoje zamówienie obejmuje wiele partii stopu, dopasowujemy skład chemiczny między partiami do Twojego zatwierdzonego zakresu.
Jest złomowany w naszym zakładzie i nie jest wliczany do ilości Twojego zamówienia. Niezgodność jest rejestrowana w naszym systemie ISO9001, identyfikowana jest przyczyna źródłowa (zerwany drut z tkania, odchylenie płaskości z wyżarzania, błąd wymiarowy z cięcia), a działania korygujące są wdrażane przed następną partią produkcyjną.
Tak. Arkusze siatki są przekładane, układane płasko, uszczelniane osuszaczem w polietylenie i pakowane w skrzynie ze sklejki morskiej z wewnętrznym wzmocnieniem. Nasze opakowanie jest zaprojektowane tak, aby wytrzymać 4–6 tygodni transportu morskiego plus obsługę celną w miejscu docelowym bez przemieszczania arkuszy, uszkodzeń powierzchni lub wnikania wilgoci.
Tak. Dla kwalifikowanych specyfikacji produkcyjnych z prognozowanymi rocznymi wolumenami oferujemy wieloletnie umowy o dostawy z zarezerwowaną mocą produkcyjną, stałymi lub indeksowanymi cenami oraz harmonogramem dostaw. Zapewnia to pewność dostaw dla Twojej produkcji stosów i daje nam widoczność do rezerwacji mocy topienia, czasu ciągnienia drutu i harmonogramu linii produkcyjnej siatek.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski