
5s
+1
Submission successful!

|
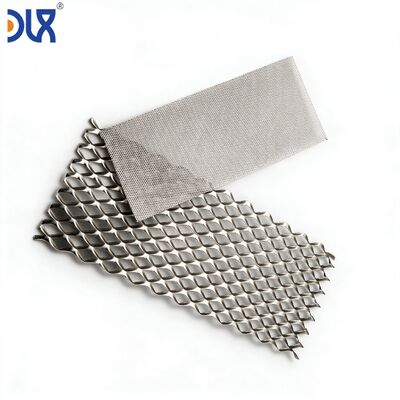
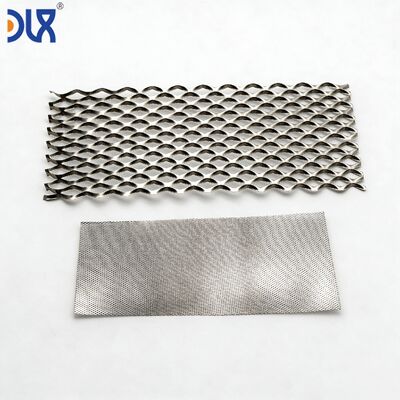
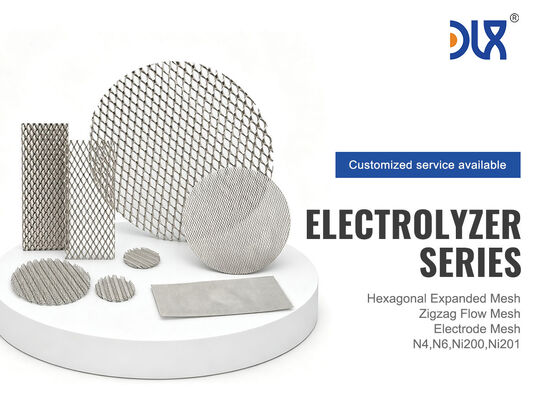
| Nazwa marki: | DLX |
| Numer modelu: | Czysty nikiel |
| MOQ: | 5 |
| Cena: | Custom orders based on provided images |
| Warunki płatności: | L/C, D/A, D/P, T/T, Western Union |
| Możliwość zaopatrzenia: | 500 ton miesięcznie |
Bezpośrednio od producenta z certyfikatem ISO9001 | Od 2002 roku | N4/N6/Ni200 | Na zamówienie według Twojego rysunku | 5 arkuszy darmowej próbki
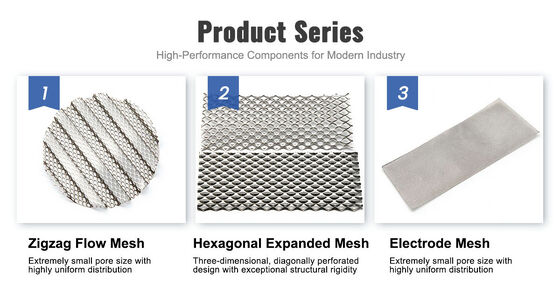
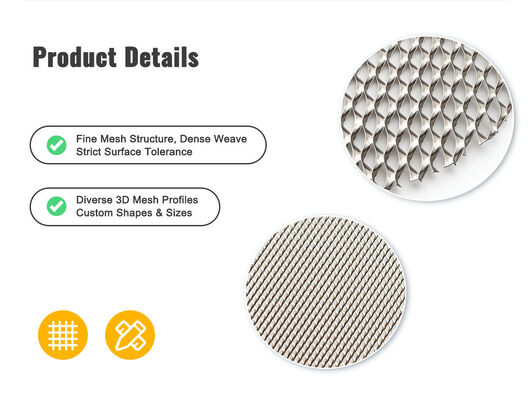
Projekt Twojej celi elektrolizera jest poufny. Specyfikacja siatki jest częścią Twojego IP. Ostatnią rzeczą, której potrzebujesz, jest dostawca siatki, który próbuje sprzedać Ci cokolwiek, co ma na stanie. W Changzhou DLX Alloy Co., Ltd. produkujemy czystą siatkę ekspandowaną niklową według Twojego rysunku technicznego — nie według naszego standardowego katalogu. Grubość arkusza, szerokość pasma, LWD, SWD, procent otwartej powierzchni, zewnętrzne wymiary arkusza, stan krawędzi, chropowatość powierzchni, tolerancja płaskości i obróbka cieplna po ekspansji są produkowane tak, aby pasowały do wartości na Twoim rysunku. Kontrolujemy skład chemiczny niklu z naszego własnego wlewu, walcujemy arkusz do Twojej grubości w naszej własnej walcowni, tniemy i rozciągamy do Twojej geometrii LWD i pasma, wyżarzamy do Twojej specyfikacji twardości i kontrolujemy zgodnie z Twoimi kryteriami akceptacji. Jest to produkcja kontraktowa komponentów elektrodowych — nie sprzedaż siatki z półki.
| Faza | Co się dzieje | Co otrzymujesz |
|---|---|---|
| 1. Przegląd rysunku | Nasz zespół inżynierów przegląda Twój rysunek: grubość arkusza, szerokość pasma, LWD, SWD, otwarta powierzchnia, wymiary arkusza, stan krawędzi, płaskość, wykończenie powierzchni, gatunek. Jeśli jakikolwiek parametr koliduje z innym (np. kombinacja szerokości pasma + LWD jest niestabilna mechanicznie), zaznaczamy to przed cięciem metalu — nie po. | Raport wykonalności produkcji (24–48 godzin). Jeśli potrzebne są korekty, proponowane alternatywne parametry z uzasadnieniem. |
| 2. Projekt oprzyrządowania | Dla nowych kombinacji LWD/szerokości pasma: projekt i wykonanie zestawu matryc do cięcia. Dla istniejącego oprzyrządowania: potwierdzenie zestawu matryc w odniesieniu do Twoich parametrów. | Harmonogram oprzyrządowania: 3–4 tygodnie dla nowych matryc; natychmiast gotowe dla istniejącego oprzyrządowania. |
| 3. Produkcja pierwszego artykułu | Arkusz niklu walcowany do Twojej grubości z naszego wlewu. Zamontowany zestaw matryc. Próba ekspansji: wyprodukowano 5–10 arkuszy. Każdy arkusz jest mierzony pod kątem LWD, SWD, szerokości pasma, otwartej powierzchni, grubości, płaskości i wymiarów. | Raport z inspekcji pierwszego artykułu (FAIR) z wartościami zmierzonymi w porównaniu do tolerancji Twojego rysunku. Potwierdzona wykonalność produkcji lub zalecane korekty parametrów. |
| 4. Próbki przedprodukcyjne | Po zatwierdzeniu FAIR: wyprodukowano 20–50 arkuszy w warunkach produkcyjnych. Wyżarzone, spłaszczone, skontrolowane, zapakowane, wysłane. | Próbki przedprodukcyjne do testowania Twojej pojedynczej celi lub krótkiego stosu. Pełne dane inspekcyjne dla każdego arkusza. |
| 5. Kwalifikacja produkcji | Po tym, jak Twoje testy elektrochemiczne potwierdzą wydajność siatki: finalizacja oprzyrządowania produkcyjnego, udokumentowanie punktów kontrolnych inspekcji, zablokowanie parametrów procesu. | Zakwalifikowany proces produkcyjny. Przyszłe zamówienia produkowane według identycznych parametrów bez ponownej kwalifikacji. |
| Wymaganie rysunkowe | Typowa specyfikacja elektrolizera | Nasza tolerancja produkcyjna | Metoda inspekcji |
|---|---|---|---|
| Gatunek materiału | N4 / N6 / Ni200 / Ni201 | Zgodnie z ASTM B160 lub ściślej — skład chemiczny zablokowany do Twojego zatwierdzonego wsadu | OES na topiel; weryfikacja PMI na partię produkcyjną |
| Grubość arkusza | 0,15–0,50 mm | ±0,01 mm od linii walcowania na zimno | Mikrometr — 5 punktów na szerokość zwoju na zwój |
| Szerokość pasma | 0,4–1,2 mm | ±0,05 mm | Komparator optyczny — 5 pomiarów na arkusz, losowe lokalizacje |
| LWD (długa droga rombu) | 1,5–6,0 mm | ±0,15 mm | Linijka stalowa + kontrola optyczna — zmierzono 10 rombów na arkusz |
| SWD (krótka droga rombu) | 1,0–3,5 mm | ±0,15 mm | Komparator optyczny — skorelowany z lokalizacjami pomiaru LWD |
| Otwarta powierzchnia % | 30–65% | Obliczona z zmierzonego LWD + SWD + szerokości pasma; zweryfikowana analizą powierzchni optycznej na próbce arkusza | System pomiaru optycznego — raportowany na partię produkcyjną |
| Wymiary arkusza (D * S) | Zgodnie z ramą celi | ±0,5 mm na wymiary cięcia | Linijka stalowa lub CMM — każdy arkusz mierzony przed pakowaniem |
| Płaskość | ≤0,2 mm odchylenia od płaszczyzny na 100 mm | Weryfikowane po wyżarzaniu na płycie granitowej | Sprawdzian pod płytą granitową — zgodnie z planem pobierania próbek |
| Stan krawędzi | Bez zadziorów, bez wystających pasm | Wizualnie przy 5* powiększeniu; kontrola dotykowa | Mikroskop + fizyczny test tarcia krawędzi — każdy arkusz |
| Chropowatość powierzchni (Ra) | Zgodnie z rysunkiem (zazwyczaj 0,4–1,6 μm Ra do powlekania) | Zgodnie ze specyfikacją — osiągnięte poprzez ostatni proces walcowania lub obróbkę po ekspansji | Profilometr — zgodnie z planem pobierania próbek |
| Twardość | Zgodnie z rysunkiem (zazwyczaj ≤65 HRB po wyżarzaniu) | Weryfikowane po wyżarzaniu | Rockwell B lub mikrotwardość Vickersa — na partię |
Siatka ekspandowana opuszcza naszą prasę ekspandującą z charakterystyczną powierzchnią — pasma wykazują mikro-chropowatość wynikającą z procesu cięcia i rozciągania. W przypadku niektórych zastosowań elektrolizerów ta powierzchnia po ekspansji jest idealna — zwiększa powierzchnię geometryczną dla przyczepności katalizatora. W innych przypadkach tworzy zmienną grubość powłoki, która zmniejsza wykorzystanie katalizatora. Oferujemy cztery stany powierzchni, wybierane na Twoim rysunku:
| Stan powierzchni | Proces | Wynik | Najlepsze dla |
|---|---|---|---|
| Po ekspansji | Brak obróbki po ekspansji i wyżarzaniu | Naturalna mikro-tekstura z cięcia + rozciągania. Lekko matowa. Ra zazwyczaj 0,8–2,0 μm. | Powłoka niklowa osadzana elektrochemicznie Raney — szorstka powierzchnia poprawia mechaniczne zazębianie się powłoki |
| Wyżarzana na jasno | Wyżarzanie w kontrolowanej atmosferze po ekspansji, bez dodatkowej obróbki mechanicznej | Gładka, odbijająca powierzchnia. Brak tlenku. Ra zazwyczaj 0,3–0,6 μm. Najniższe zanieczyszczenie powierzchni. | Katoda PEM GDL — gdzie zanieczyszczenie żelazem musi być zminimalizowane, a jednolity kontakt z warstwą katalizatora jest kluczowy |
| Warunkowana (określona Ra) | Obróbka powierzchni po ekspansji w celu osiągnięcia docelowego zakresu Ra zgodnie z Twoim rysunkiem | Ra kontrolowane do ±0,2 μm od celu. Profil powierzchni zaprojektowany w celu optymalizacji przyczepności powłoki. | Gdy kwalifikacja Twojego procesu powlekania określa okno chropowatości powierzchni — i potrzebujesz, aby każda partia mieściła się w tym oknie |
| Wstępnie utleniona | Kontrolowane utlenianie po wyżarzaniu w celu utworzenia jednolitej warstwy NiO | Jednolity ciemnozielono-szary tlenek. Powierzchnia pasywowana — brak dalszego utleniania podczas początkowego kondycjonowania celi. | Gdy chcesz wyeliminować początkowy cykl kondycjonowania w procedurze uruchamiania stosu |
W 2019 roku europejski producent elektrolizerów PEM przesłał nam 3-stronicowy rysunek techniczny dla ekspandowanej siatki niklowej — grubość arkusza 0,20 mm, szerokość pasma 0,5 mm, LWD 2,8 mm, otwarta powierzchnia 52%, gatunek N4, wyżarzana na jasno, płaskość 0,15 mm na 100 mm, Ra 0,4–0,8 μm, wymiary arkusza zgodne z ramą celi, krawędzie bez zadziorów. Kupowali tę siatkę od ogólnego dostawcy siatek ekspandowanych, który spełniał specyfikację wymiarową, ale nie mógł kontrolować składu chemicznego niklu ani powierzchniowego zanieczyszczenia żelazem. Każda partia wymagała kontroli przychodzącej, a około 15% partii było odrzucanych z powodu zanieczyszczenia powierzchni znalezionego podczas kwalifikacji ich procesu powlekania.
Przyjrzeliśmy się rysunkowi i zdaliśmy sobie sprawę: już kontrolujemy skład chemiczny niklu z naszego własnego wlewu. Już walcujemy na zimno czysty pasek niklowy do tolerancji grubości mniejszych niż 0,20 ±0,01 mm. Już wyżarzamy w kontrolowanej atmosferze dla jasnej, wolnej od tlenków powierzchni. Czego nam brakowało, to prasy ekspandującej — więc zainwestowaliśmy w nią. Zajęło to sześć miesięcy od instalacji sprzętu do zatwierdzenia pierwszego artykułu na rysunku tego klienta. Ich wskaźnik odrzuceń przychodzących spadł z 15% do zera. Ten klient nadal kupuje od nas, teraz w ilościach produkcyjnych pięciokrotnie większych niż ich wymagania z 2019 roku.
Tym biznesem się zajmujemy. Nie sprzedażą siatek. Rozwiązywaniem problemu między Twoim rysunkiem a Twoją elektrodą.
Źródło: katalog produktów DLX Alloy. Skład chemiczny certyfikowany od wlewu przez gotową siatkę — zgodnie z wymaganiami Twojego rysunku.
| Element (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥99,9 | ≥99,5 | — | — |
| Ni | — | — | ≥99,2 | ≥99,0 |
| Fe | ≤0,04 | ≤0,1 | ≤0,4 | ≤0,4 |
| Cu | ≤0,015 | ≤0,1 | ≤0,25 | ≤0,25 |
| C | ≤0,01 | ≤0,1 | ≤0,15 | ≤0,02 |
| Si | ≤0,03 | ≤0,1 | ≤0,35 | ≤0,35 |
| Mn | ≤0,002 | ≤0,05 | ≤0,35 | ≤0,35 |
| S | ≤0,001 | ≤0,005 | ≤0,01 | ≤0,01 |
| Wymaganie rysunkowe | Nasza inspekcja | Otrzymywana dokumentacja |
|---|---|---|
| Skład chemiczny | OES na wlew; punktowe sprawdzenie PMI na partię produkcyjną | MTC EN 10204 3.1 z pełnym rozbiciem elementów |
| Wymiarowe (LWD, SWD, pasmo, grubość, rozmiar arkusza) | Zgodnie z planem pobierania próbek uzgodnionym podczas kwalifikacji; 100% inspekcja dostępna na żądanie | Raport z inspekcji wymiarowej — zmierzone w porównaniu do nominalnej wartości z rysunku, na partię |
| Otwarta powierzchnia % | System pomiaru optycznego; obliczona z zmierzonej geometrii; zweryfikowana analizą powierzchni | Raport otwartej powierzchni na partię |
| Płaskość | Płyta granitowa + sprawdzian; zgodnie z planem pobierania próbek | Raport płaskości — zarejestrowane maksymalne odchylenie |
| Stan krawędzi | Wizualna inspekcja przy 5* powiększeniu; dotykowa kontrola zadziorów; 100% na arkusz | Zatwierdzenie inspekcji krawędzi dla partii arkuszy |
| Chropowatość powierzchni (jeśli określono) | Profilometr; 3 pomiary na arkusz próbny; zgodnie z planem pobierania próbek | Raport Ra na partię |
| Pierwszy artykuł | Pełna inspekcja wymiarowa + wizualna + płaskości na każdym arkuszu w partii pierwszego artykułu | FAIR — format AS9102 lub Twój format |
Inspekcja zewnętrzna przez SGS, BV lub TÜV dostępna. Produkcja kontrolowana rysunkiem z pełnym pakietem dokumentacji przy każdej wysyłce.
| Ochrona arkusza | Każdy arkusz przekładany bibułą bezkwasową. Układany płasko między sztywnymi, odpornymi na wilgoć płytami podkładowymi. Cały stos owinięty folią antykorozyjną VCI przed zapakowaniem do skrzyni. Brak kontaktu metal-metal. Brak przesuwania się arkuszy podczas transportu. |
| Konstrukcja skrzyni | Morska skrzynia ze sklejki z wewnętrznym wzmocnieniem dopasowanym do wymiarów Twoich arkuszy i ilości zamówienia. Skrzynie oznaczone numerem Twojego rysunku, naszym numerem partii i kodem identyfikacyjnym DLX. |
| Pakiet dokumentacji | MTC EN 10204 3.1 + raport z inspekcji wymiarowej + raport otwartej powierzchni + raport płaskości + zatwierdzenie inspekcji krawędzi + raport Ra (jeśli określono) + certyfikat zgodności + lista pakowania. Zorganizowane zgodnie z Twoimi wymaganiami dotyczącymi dokumentacji. |
| Minimalne MOQ próbki | 5 arkuszy do oceny rysunku — bezpłatnie dla kwalifikowanych producentów OEM elektrolizerów. |
| Minimalne MOQ produkcji | 50 arkuszy na numer rysunku. |
| Czas realizacji | Istniejące oprzyrządowanie: 1–2 tygodnie na próbę, 3–4 tygodnie na produkcję. Nowe oprzyrządowanie: 4–6 tygodni, w tym wykonanie matrycy i pierwszy artykuł. |
| Wysyłka | Lotnicza (DHL, FedEx) dla próbek i pilnych zamówień; morska (FCL) dla produkcji — skrzynie zoptymalizowane pod kątem wykorzystania kontenera. |
| Płatność | T/T dla prób; T/T lub L/C w zasięgu wzroku dla zamówień produkcyjnych. |
PDF jest preferowany do wstępnego przeglądu. DXF lub DWG do projektowania oprzyrządowania, jeśli geometria siatki jest złożona lub zawiera cechy wykraczające poza standardowy wzór ekspandowanego rombu. Dla standardowych specyfikacji siatek ekspandowanych wystarczająca jest tabela wymiarowa na rysunku — nie potrzebujemy modelu 3D geometrii rombu, chociaż akceptujemy je, jeśli je posiadasz.
Zdarza się to — zazwyczaj gdy szerokość pasma i LWD są określone niezależnie, a kombinacja nie może zostać osiągnięta za pomocą oprzyrządowania ekspandującego przy określonej grubości arkusza. Nasz zespół inżynierów zaznacza konflikt podczas przeglądu rysunku (Faza 1), zanim zostanie przecięty jakikolwiek metal. Proponujemy najbliższą osiągalną kombinację z wyjaśnieniem ograniczenia. Ty decydujesz, czy dostosować rysunek, czy przejść do osiągalnej kombinacji do oceny próbnej.
Dla grubości arkusza 0,20 mm i powyżej, 0,15 mm na 100 mm jest osiągalne dzięki spłaszczaniu po wyżarzaniu. Poniżej 0,20 mm grubości arkusza, siatka staje się coraz bardziej elastyczna, a precyzja pomiaru płaskości staje się czynnikiem ograniczającym, a nie nasza zdolność. Skontaktuj się z nami ze swoją docelową tolerancją i grubością arkusza — potwierdzimy wykonalność.
Każda rewizja rysunku wyzwala przegląd w porównaniu do poprzedniej rewizji. Jeśli zmiana ogranicza się do wymiarów arkusza, nie jest wymagane nowe oprzyrządowanie — nowy wymiar jest stosowany na etapie cięcia. Jeśli zmieni się LWD, SWD lub szerokość pasma, może być wymagane nowe oprzyrządowanie. Komunikujemy wpływ (czas realizacji oprzyrządowania, wszelkie zmiany kosztów, wymóg ponownej kwalifikacji) w ciągu 48 godzin od otrzymania zrewidowanego rysunku. Cała produkcja po dacie rewizji jest produkowana zgodnie z nową rewizją — poprzednia rewizja jest archiwizowana w naszym systemie kontroli dokumentów.
Tak. Jeśli Twój podręcznik jakości dostawcy wymaga określonych punktów kontrolnych inspekcji, metod pomiarowych, planów pobierania próbek lub formatów dokumentacji wykraczających poza nasz standardowy pakiet, włączamy je do Twojego procesu produkcyjnego podczas kwalifikacji. Przykłady od obecnych klientów: format inspekcji pierwszego artykułu AS9102, dokumentacja PPAP Poziom 3, tabele pobierania próbek AQL specyficzne dla klienta i certyfikat analizy na poziomie partii w formacie zdefiniowanym przez klienta. Proszę podać wymagania jakościowe dostawcy wraz z rysunkiem — potwierdzimy zakres zgodności podczas przeglądu rysunku.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski
