
5s
+1
Submission successful!
|
| Nazwa marki: | DLX |
| Numer modelu: | Czysty nikiel |
| MOQ: | 5 kg |
| Warunki płatności: | L/C, D/A, D/P, T/T, Western Union |
| Możliwość zaopatrzenia: | 500 ton miesięcznie |
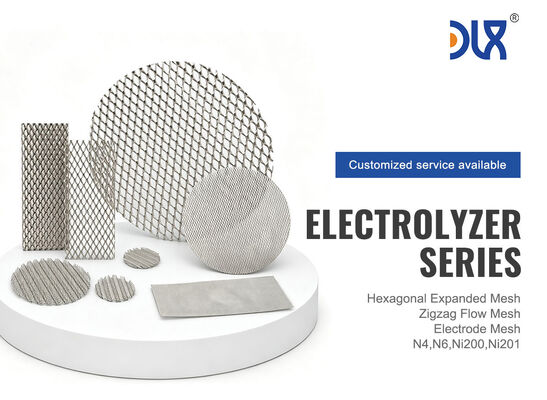
Bezpośrednio z fabryki z certyfikatem ISO9001 | Od 2002 roku | N4/N6/Ni200/Ni201 | Niestandardowe sploty i rozmiary | Dostępna bezpłatna próbka
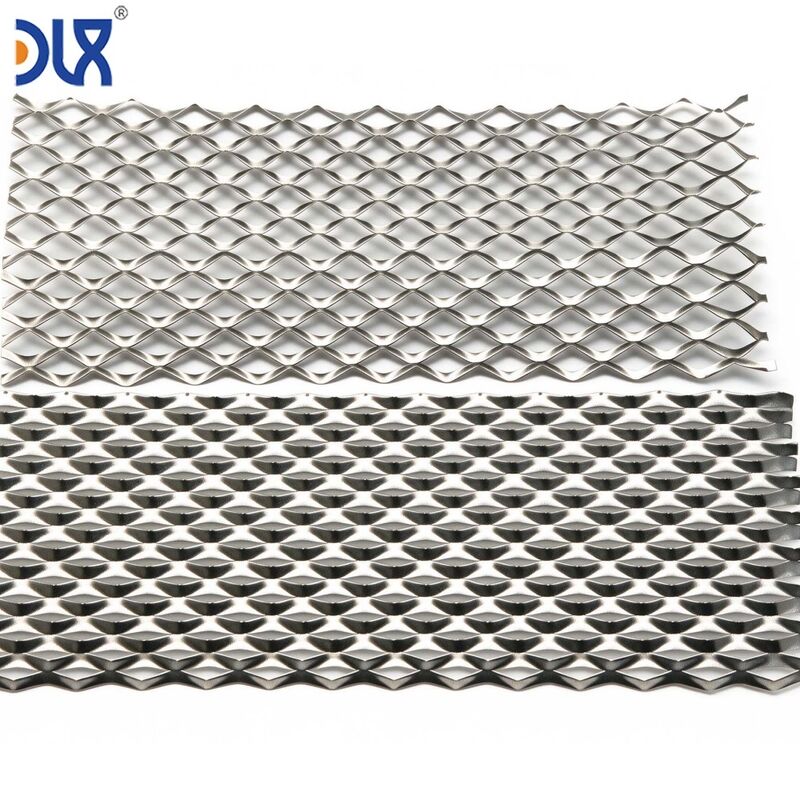
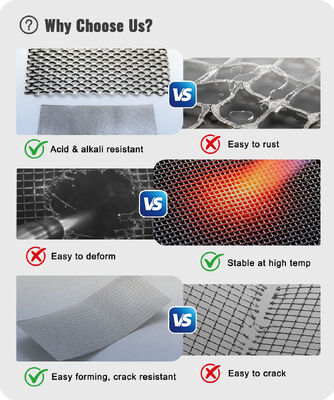
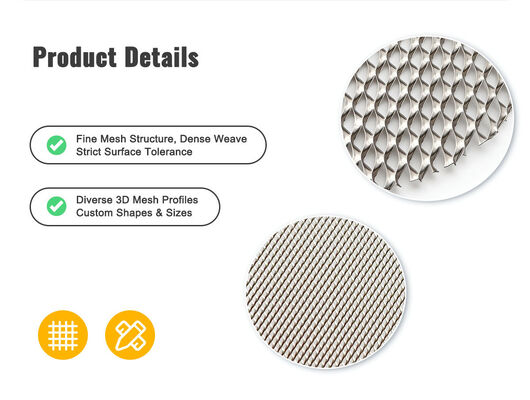
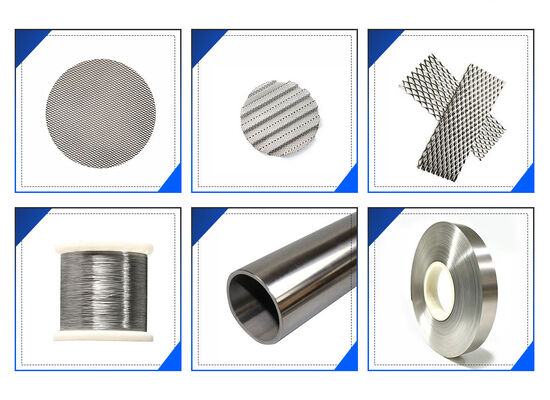
Siatka elektrodowa z czystego niklu firmy Changzhou DLX Alloy Co., Ltd. jest specjalnie zaprojektowana dla producentów elektrolizerów wodoru — nie jest to generyczna siatka przemysłowa zaadaptowana do zastosowań elektrochemicznych. Zaczynamy od naszego własnego drutu niklowego ciągnionego wewnętrznie z gatunku N4, N6, Ni200 lub Ni201, a następnie tkamy lub spawamy zgodnie z Twoim specyfikacją liczby oczek, średnicy drutu i wymiarów arkusza. Niezależnie od tego, czy potrzebujesz drobno tkanej siatki do elektrod elektrolizera alkalicznego z zerową szczeliną, grubo tkanej siatki ekspandowanej do kolektorów prądu PEM, czy arkuszy o niestandardowych rozmiarach do nowego projektu stosu, nasze 20-letnie doświadczenie w produkcji stopów niklu — od wytopu po siatkę — oznacza, że skład chemiczny drutu, integralność splotu i stan powierzchni są kontrolowane od początku do końca. Pełne świadectwo materiałowe MTC EN 10204 3.1 z identyfikowalnością drutu do siatki przy każdym zamówieniu.

| Znaczenie dla wydajności elektrolizera | Konwencjonalny łańcuch dostaw | Zintegrowany łańcuch dostaw DLX |
|---|---|---|
| 1. Drut niklowy | Zakupiony od producenta drutu A — certyfikat składu chemicznego od A, jakość powierzchni nieznana do momentu produkcji siatki | Ciągniony wewnętrznie z naszego własnego stopionego czystego niklu — N4 (99,9%+) do Ni201, skład chemiczny kontrolowany od wlewka |
| 2. Tkanie / produkcja siatki | Zakład tkacki B — inna firma, inny system jakości, ryzyko zanieczyszczenia powierzchni drutu w zakładzie B | Wyprodukowano wewnętrznie — drut przechodzi bezpośrednio z naszej linii do ciągnienia do naszej produkcji siatki bez pośredniego przenoszenia |
| 3. Spór jakościowy | Siatka nie przechodzi testu elektrolizera → A obwinia napięcie splotu B → B obwinia jakość drutu A → Ty czekasz | Jedna firma, jeden system jakości. Przyczyna źródłowa rozwiązana wewnętrznie. Otrzymujesz odpowiedzi, a nie obwinianie się nawzajem. |
| 4. Czas realizacji dostosowania | Żądanie nowej specyfikacji siatki → B żąda nowego drutu od A → A planuje wytop → minimum 8–12 tygodni | Żądanie nowej specyfikacji siatki → nasze ciągnienie drutu dostosowuje średnicę drutu → nasza linia siatki dostosowuje wzór splotu → typowo 4–6 tygodni na nowe zatwierdzenia |
| Typ siatki | Struktura | Najlepsze zastosowanie w elektrolizerach | Typowy drut / grubość |
|---|---|---|---|
| Splot holenderski prosty | Druty osnowy większe niż wątkowe; gęste otwory klasy filtracyjnej | Elektroda ALK z zerową szczeliną — drobna siatka między membraną a porowatą warstwą transportową | Drut: 0,10–0,30 mm |
| Splot kwadratowy prosty | Równe druty osnowy i wątku; jednorodne kwadratowe otwory | Podłoże elektrody ALK — podstawa do nanoszenia katalizatora; jednorodne rozprowadzenie prądu | Drut: 0,15–0,50 mm |
| Splot skośny | Drut przechodzi przez dwa, pod dwa; bardziej elastyczny niż splot prosty | Kolektor prądu PEM — dopasowuje się do powierzchni MEA pod naciskiem | Drut: 0,10–0,25 mm |
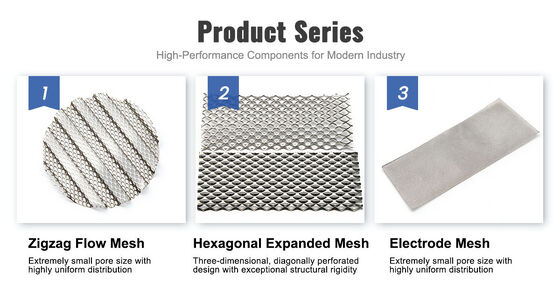
| Siatka ekspandowana | Nacięta i rozciągnięta z arkusza — brak krzyżujących się drutów, płaska powierzchnia | Pole przepływu / kolektor prądu PEM — płaski kontakt z płytą dwubiegunową, niski spadek ciśnienia | Arkusz: 0,20–0,50 mm |
| Siatka zgrzewana | Druty osnowy i wątku zgrzewane oporowo na przecięciach | Strukturalne wsparcie elektrody ALK — sztywne, utrzymuje płaskość pod naciskiem stosu | Drut: 0,30–0,80 mm |
| Gatunek | Czystość | Najlepszy dla | Dlaczego |
|---|---|---|---|
| Ni200 | Ni+Co ≥99,9% | Elektrolizer PEM — interfejs katoda/membrana | Ultra-niskie pierwiastki śladowe (Fe ≤0,04%, Cu ≤0,015%) — minimalizuje zanieczyszczenia, które zatruwają warstwy katalizatora PEM |
| Ni201 | Ni+Co ≥99,5% | Elektrolizer ALK — podłoże elektrody do nanoszenia katalizatora | Najwyższy stosunek czystości do kosztów. Wystarczający do warunków alkalicznych, gdzie powłoka katalizatora zapewnia dodatkową powierzchnię |
| Ni | Ni ≥99,2% | Elektrolizer ALK — siatka elektrodowa strukturalna, typ zgrzewany | Dobra spawalność do produkcji siatek zgrzewanych. Standardowa czystość wystarczająca do masowych zastosowań elektrod w 30% KOH w temperaturze 80–90°C |
| — | Ni ≥99,0%, niski C ≤0,02% | Elektrolizer ALK — elektroliza w wysokiej temperaturze lub pod podwyższonym ciśnieniem | Niska zawartość węgla zapobiega kruchości międzykrystalicznej, jeśli elektroda osiągnie temperatury powyżej 315°C — istotne dla zaawansowanych konstrukcji ALK w wysokich temperaturach |
Nie jesteś pewien, który gatunek? Podaj nam typ swojego elektrolizera (ALK/PEM/SOEC), temperaturę pracy i stężenie KOH — zarekomendujemy optymalny gatunek niklu i konstrukcję siatki w ciągu 24 godzin.
Przez większość naszych pierwszych 15 lat DLX dostarczał czysty drut niklowy do producentów siatek — my produkowaliśmy surowiec, ktoś inny produkował siatkę. Około 2018 roku producenci elektrolizerów wodoru zaczęli zadawać nam pytanie, na które producenci siatek nie potrafili odpowiedzieć: „Czy możecie zagwarantować, że skład chemiczny drutu nie zmienił się między naszą linią do ciągnienia a gotową siatką?”
Odpowiedź z konwencjonalnego łańcucha dostaw brzmiała: nie — ponieważ zakład producenta siatek nie był środowiskiem przetwarzania niklu. Drut mógł zostać zanieczyszczony żelazem ze stalowych narzędzi, pozostałościami węgla z lubrykantów lub utlenieniem z powodu niewystarczającej kontroli atmosfery podczas wyżarzania. W przypadku elektrolizy alkalicznej te zanieczyszczenia tworzą lokalne ogniwa korozyjne na powierzchni elektrody. W przypadku PEM zatruwają membranę.
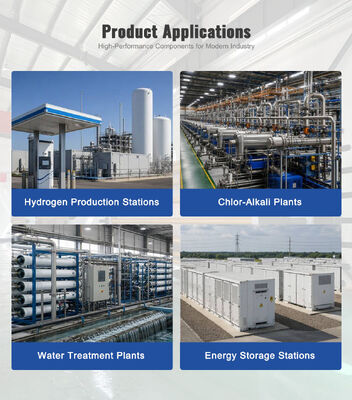
Dlatego przenieśliśmy produkcję siatek do własnego zakładu. Ten sam zakład, to samo środowisko z kontrolowaną atmosferą, ten sam system jakości, co nasza operacja ciągnienia drutu. Drut opuszcza naszą linię do ciągnienia i wchodzi do naszego obszaru produkcji siatek, nie opuszczając budynku — i nie dotykając niczego, co nie jest kompatybilne z niklem. Od tego czasu dostarczamy niestandardowe siatki elektrodowe producentom elektrolizerów w Europie i Azji, w tym do wielu projektów wodorowych będących obecnie w fazie komercyjnej eksploatacji.
N4
| N6 | Ni200 | Ni201 | Ni | — |
|---|---|---|---|---|
| — | ≤0,04 | ≤0,04 | Ni+Co | ≥99,9 |
| ≥99,5 | — | — | ≤0,04 | ≤0,04 |
| ≤0,1 | ≤0,4 | ≤0,35 | ≤0,015 | ≤0,015 |
| ≤0,1 | ≤0,25 | ≤0,35 | ≤0,01 | ≤0,01 |
| ≤0,1 | Dostępny zakres | ≤0,35 | Si | ≤0,03 |
| ≤0,1 | ≤0,35 | ≤0,35 | ≤0,001 | ≤0,001 |
| ≤0,05 | ≤0,35 | ≤0,35 | ≤0,001 | ≤0,001 |
| ≤0,005 | ≤0,01 | ≤0,01 | Dostępny zakres | Dostępny zakres |
| Uwagi | Gatunek niklu | N4, N6, Ni200, Ni201 |
|---|---|---|
| Gatunek dobierany na podstawie typu elektrolizera, temperatury, stężenia KOH | Wzór splotu | Prosty, holenderski prosty, skośny, zgrzewany, ekspandowany |
| Wzór wpływa na rozkład prądu, uwalnianie gazu i zachowanie pod naciskiem | Średnica drutu | 0,10–0,80 mm |
| Drobniejszy drut = większa powierzchnia; grubszy drut = większa sztywność strukturalna | Liczba oczek | 10–200 oczek (drutów na cal) |
| Wyższa liczba oczek = drobniejsze otwory = bardziej jednorodna gęstość prądu, ale wyższy spadek ciśnienia | Wymiary arkusza | Niestandardowa dł. * szer. do Twojej ramy celi |
| Zbyt duży arkusz powoduje zwarcia do sąsiednich cel; zbyt mały arkusz pozostawia szczeliny na krawędziach | Wykończenie powierzchni | Jasne wyżarzane, matowe lub kontrolowana chropowatość (Ra) |
| Standard: jasne wyżarzane, gotowe do powlekania. Specyfikacja Ra dostępna na życzenie | Obróbka końcowa | Wyżarzane, spłaszczone lub w stanie surowym po tkaniu |
| Standard: w pełni wyżarzone + spłaszczone dla jednorodności nacisku stosu | Zapewnienie jakości | Etap |
| Znaczenie dla wydajności elektrolizera | Skład chemiczny drutu | OES na wytop; weryfikacja PMI przed tkaniem |
|---|---|---|
| Poziomy Fe i Cu w ppm wpływają na żywotność membrany PEM i nadpotencjał elektrody ALK | Powierzchnia drutu | Wizualna + mikroskopia przy 5x przed tkaniem |
| Zanieczyszczenie powierzchni drutu wnika w siatkę — i w Twoją elektrodę | Integralność splotu | Weryfikacja liczby oczek, wizualna pod kątem zerwanych drutów, pominiętych splotów |
| Zerwany drut w elektrodzie z zerową szczeliną tworzy gorący punkt i potencjalne zwarcie | Płaskość po wyżarzaniu | Płaskość mierzona na płycie granitowej — maksymalne odchylenie na arkusz |
| Niepłaska siatka pod naciskiem stosu = nierównomierny nacisk kontaktowy = nierównomierna gęstość prądu = zmniejszona wydajność | Wymiary arkusza | Zmierzona dł. * szer.; inspekcja krawędzi cięcia pod kątem postrzępienia |
| Zbyt duży arkusz powoduje zwarcia do sąsiednich cel; zbyt mały arkusz pozostawia szczeliny na krawędziach | Dokumentacja | MTC EN 10204 3.1 dla składu chemicznego drutu + raport z inspekcji siatki + certyfikat zgodności |
| Kompletna identyfikowalność od wlewka niklu do gotowego arkusza siatki elektrody | Inspekcja stron trzecich przez | SGS, BV lub TÜV |
dostępna. Wszystkie przesyłki w pełni udokumentowane z identyfikowalnością od wytopu do siatki.Pakowanie i dostawaOchrona arkusza
| Opakowanie zewnętrzne | Płasko pakowane w zapieczętowany polietylen z środkiem osuszającym, zamknięte w skrzyni ze sklejki. Dla arkuszy wielkoformatowych: niestandardowe skrzynie z wewnętrznym wzmocnieniem. |
| Identyfikacja | Gatunek, numer wytopu drutu, liczba oczek, wymiary arkusza, liczba arkuszy, kod identyfikacyjny DLX na etykiecie skrzyni i liście przewozowym. |
| MOQ | 5 arkuszy na specyfikację. Zamówienie próbne dla nowych klientów: 1–3 arkusze do wstępnej oceny. |
| Czas realizacji | 3–7 dni dla drutu magazynowego + standardowy splot; 4–6 tygodni dla niestandardowej średnicy drutu + nowego wzoru splotu. |
| Wysyłka | Transport lotniczy (DHL, FedEx) dla zamówień próbnych; transport morski (FCL/LCL) dla wolumenów produkcyjnych. |
| Płatność | T/T, L/C w zasięgu wzroku |
| Często zadawane pytania | Jaki gatunek niklu polecasz do alkalicznej elektrolizy wody (30% KOH, 80–90°C)? |
Tak. Standardowe wykończenie jasne wyżarzane jest gotowe do powlekania. Jeśli potrzebujesz określonej wartości Ra do optymalizacji przyczepności powłoki, możemy dostosować końcową obróbkę powierzchni. Podaj swój docelowy zakres Ra, a my potwierdzimy wykonalność.
Każdy arkusz siatki jest wyżarzany w roztworze po tkaniu — eliminuje to naprężenia resztkowe od zginania drutu podczas procesu tkania. Spłaszczanie po wyżarzaniu zapewnia, że arkusz leży płasko na płycie powierzchniowej. W krytycznych zastosowaniach z zerową szczeliną możemy dostarczyć specyfikację płaskości mierzoną na płycie granitowej.
Wymiary arkuszy są ograniczone szerokością naszych krosien tkackich i pojemnością pieca do wyżarzania. Skontaktuj się z nami, podając docelowe wymiary arkusza — potwierdzimy wykonalność. Dla bardzo dużych powierzchni elektrod oferujemy również zespoły wieloarkuszowe spawane na krawędziach.
Jeśli mamy średnicę drutu na stanie (typowe rozmiary 0,15–0,40 mm): 1–2 tygodnie na arkusze próbne. Jeśli trzeba narysować nową średnicę drutu: 4–6 tygodni, w tym produkcja drutu, tkanie, wyżarzanie i inspekcja. Zalecamy rozpoczęcie od zamówienia próbnego na wczesnym etapie cyklu rozwoju, aby czas realizacji produkcji został ustalony przed harmonogramem budowy stosu.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski