
5s
+1
Submission successful!

|
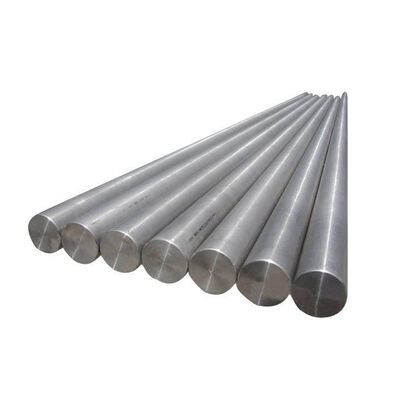
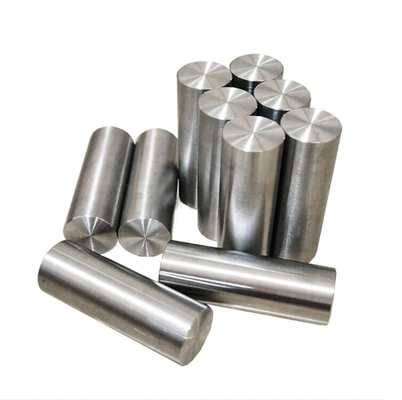
| Nazwa marki: | DLX |
| Numer modelu: | 1J50 |
| MOQ: | 10 kg |
| Warunki płatności: | L/C, D/A, D/P, T/T, VTB |
| Możliwość zaopatrzenia: | 1200 ton miesięcznie |
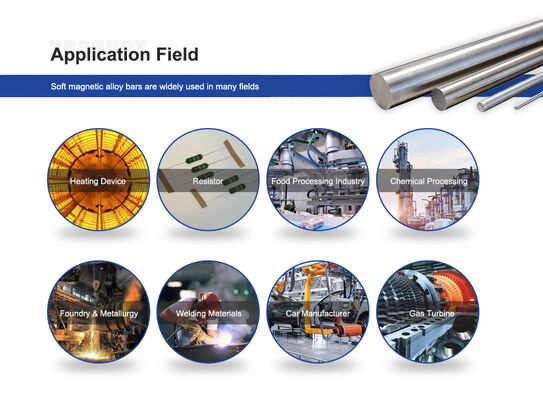
DLX Alloy dostarcza pręty z ultra-czystego stopu miękkiego magnetycznego 1J50 (50Ni-Fe) przeznaczone do wysokowydajnych rdzeni elektromagnetycznych, precyzyjnych transformatorów prądowych i elementów ekranowania magnetycznego. Wyprodukowane metodą topienia indukcyjnego w próżni (VIM) z zachowaniem ścisłych tolerancji wymiarowych i wyjątkowej przenikalności magnetycznej.

1J50 to zbilansowany precyzyjny stop miękkiego magnesu 50% niklu i żelaza (50Ni-Fe), specjalnie opracowany w celu zapewnienia optymalnej równowagi między wysoką indukcją magnetyczną nasycenia (Bs≈1,55 T) a wysoką przenikalnością magnetyczną początkową/maksymalną. W porównaniu do konwencjonalnych stali elektrycznych i stopów z wysoką zawartością niklu, pręt 1J50 zapewnia znacznie wyższą gęstość strumienia magnetycznego, przy jednoczesnym zachowaniu niskich strat w rdzeniu i minimalnej siły koercji w środowiskach o średnim i wysokim polu magnetycznym.
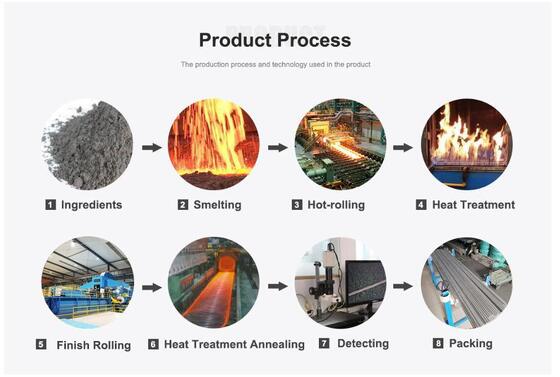
Wyprodukowane poprzez zaawansowane Topienie indukcyjne w próżni (VIM) a następnie precyzyjne przetapianie żużlowe i wielokrotne procesy kucia na gorąco/zimno, precyzyjne pręty stopowe DLX 1J50 wykazują wyjątkową jednorodność chemiczną, ultra-niskie poziomy wtrąceń niemetalicznych i jednolitą strukturę ziarna. Zapewnia to wysoce przewidywalne zachowanie magnetyczne i spójną wydajność obróbki skrawaniem w każdej partii produkcyjnej, czyniąc go wiodącym materiałem do krytycznych rdzeni elektromagnetycznych, czułych przekaźników i siłowników magnetycznych.
| Element | Nikiel (Ni) | Krzem (Si) | Mangan (Mn) | Węgiel (C) | Fosfor (P) | Siarka (S) | Żelazo (Fe) |
|---|---|---|---|---|---|---|---|
| Nominalnie (%) | 49,00 – 51,50 | 0,15 – 0,30 | 0,30 – 0,60 | ≤0,030 | ≤0,020 | ≤0,020 | Reszta |
Uwaga: Kontrola ultra-czystości topienia zapewnia, że całkowita zawartość gazów resztkowych (O2+N2+H2) jest utrzymywana poniżej 40 ppm, aby zagwarantować optymalny ruch domen magnetycznych.
| Właściwość fizyczna i magnetyczna | Wartość metryczna | Jednostka imperialna / alternatywna |
|---|---|---|
| Gęstość | 8,25 g/cm3 | 0,298 lb/in3 |
| Temperatura Curie (Tc) | 500 °C | 932 °F |
| Rezystywność elektryczna | ≈0,45 μΩ⋅m | 45 μΩ⋅cm |
| Indukcja magnetyczna nasycenia (Bs) | 1,50−1,60 T | 15 000−16 000 Gauss |
| Przenikalność początkowa (μ0) | ≥3,0 mH/m | ≥25 000 μ |
| Przenikalność maksymalna (μm) | ≥60 mH/m | ≥75 000−100 000 μ |
| Siła koercji (Hc) | ≤12,0 A/m | ≤0,15 Oe |
| Współczynnik rozszerzalności cieplnej (20−100°C) | 9,5×10⁻⁶ /K | 5,28×10⁻⁶ /°F |
| Parametr | Specyfikacja / Zakres tolerancji |
|---|---|
| Stany dostawy | Walcowane na gorąco / ciągnione na zimno / szlifowane bezkresowo / wyżarzone / utwardzone roztworowo |
| Zakres średnic | 3,0 mm do 150,0 mm (niestandardowe pręty dostępne na życzenie) |
| Tolerancja wymiarowa | ISO h7 / h8 / h9; pręty szlifowane w granicach ±0,01 mm |
| Wytrzymałość na rozciąganie (Rm) | 450−550 MPa (miękko wyżarzone); ≥750 MPa (po obróbce na zimno) |
| Twardość | 130−160 HV (miękko wyżarzone); 190−240 HV (ciągnione na zimno) |
| Prostoliniowość | ≤0,5 mm/m (wysoce precyzyjnie prostowane do automatycznego podawania CNC) |
O:1J50 (50% Ni-Fe) zapewnia znacznie wyższą indukcję magnetyczną nasycenia (Bs≈1,55 T w porównaniu do ≈0,75 T dla 1J79/1J85). Gdy rdzenie elektromagnetyczne muszą pracować przy wyższych natężeniach pola magnetycznego bez osiągania nasycenia magnetycznego, 1J50 pozwala na znacznie mniejszy przekrój elementu, podczas gdy 1J79/1J85 jest preferowany do zastosowań z słabymi sygnałami wymagającymi maksymalnej przenikalności początkowej.
O:Obróbka na zimno, cięcie i szlifowanie wprowadzają wewnętrzne naprężenia mechaniczne, które pogarszają miękkie właściwości magnetyczne 1J50. Aby przywrócić maksymalną przenikalność magnetyczną i zminimalizować siłę koercji, elementy powinny przejść wyżarzanie magnetyczne w wysokiej temperaturze w atmosferze suchego wodoru (punkt rosy ≤−40°C) lub w wysokiej próżni w temperaturze 1100°C−1200°C, a następnie kontrolowane chłodzenie w piecu. DLX dostarcza szczegółowe zalecenia dotyczące krzywych wyżarzania dostosowane do geometrii części.
O:Dostarczamy pręty 1J50 o średnicach od 3,0 mm do 150,0 mm. Do precyzyjnej automatycznej obróbki na tokarkach szwajcarskich dostarczamy pręty szlifowane bezkresowo z wąskimi tolerancjami średnicy w granicach ±0,01 mm (klasy precyzji h7/h8), chropowatością powierzchni Ra≤0,4 μm i prostoliniowością ≤0,5 mm/m.
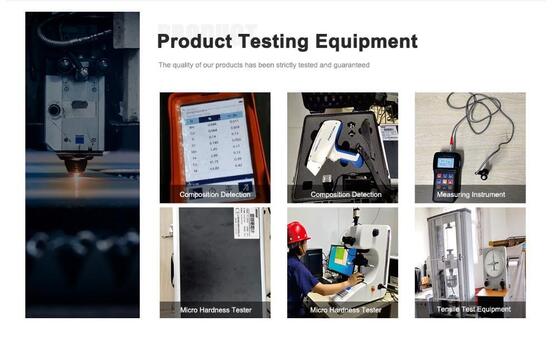
O:Poprzez ścisłe krzywe temperatury topienia indukcyjnego w próżni, wybór ultra-czystych surowców pierwotnych i standaryzowane wygrzewanie homogenizujące. Każda partia produkcyjna jest weryfikowana za pomocą permametrów w obiegu zamkniętym i analizatorów pętli histerezy, dostarczając pełne raporty z testów materiałowych z potwierdzonymi danymi Bs, μm i Hc przed wysyłką.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski